 EN
Სახლის მომხმარებლები, რომლებიც გრავირებიდან გადადიან კვეთაზე, ჩვეულებრივ ჯერ კიდევ ექსტრაქტორს აღმოაჩენენ, რადგან კვეთა უფრო მძლავრ მოგვარებას, ძლიერ სუნს და ხშირად ფილტრების შეცვლას იწვევს. ხის დაბალი სიმძლავრით გრავირება მსუბუქ მოგვარებას ქმნის; იგივე ხის კვეთა წუთში უფრო მეტ გამოყოფილ ნივთიერებას გამოყოფს და ნახშირბადის ტვირთს ორმაგებს. სამაგიდო მოწყობილობა, რომელიც გრავირების დროს კომფორტულობას უზრუნველყოფს, შეიძლება კვეთის დროს თავისი პროექტირებული მუშაობის წერტილს გადააჭარბოს, ხოლო განახლების გზა არის სარეცხი სივრცეში დაყენებული გასუფთავებელი მოწყობილობა შესაბამისი წნევით და უფრო დიდი ნახშირბადის სტუფენით.
Რატომ იცვლება ტვირთის პროფილი კვეთის დროს
Კვეთა ლაზერს უფრო მაღალი სიმძლავრით და უფრო გრძელი გასვლებით აძლევს მუშაობის შესაძლებლობას, ამიტომ მოგვარება უფრო სიმკვრივის მქონე ხდება და მუშაობის ციკლი გრძელდება. ექსტრაქციის მოთხოვნა გარეგნული სივრცის ჰაერის მიმოქცევიდან გადადის მუდმივ უარყოფით წნევაზე, რადგან მოგვარება უნდა შეინახება მოწყობილობის შიგნით მანამ, სანამ მთავარი ნაკერი ფურცელზე გადაადგილდება.
Ლეო, რომელიც სახლში მუშაობს და 20 ვტ-იანი დიოდული გრავირების მოწყობილობიდან 60 ვტ-იან კონტურის CO₂ კვეთვის მოწყობილობაზე გადავიდა, აღმოაჩინა, რომ მისი მაგიდის ზედაპირზე მოთავსებული მოწყობილობა, რომელსაც 180 მ³/სთ სიჩქარით ჰაერის გატარება შეუძლია, კარგად მუშაობს გრავირების დროს, მაგრამ არ არის საკმარისი 6 მმ ბერძნის ფაიბერგლასის რეგულარულად კვეთვის დროს. მისი შემდეგი მოწყობილობა იყო სარკეში დამაგრებული მოდელი 450 მ³/სთ სიჩქარით და 2500 პა წნევით, და სხვაობა მყისიერად გამოვლინდა: კომნატა წამოვიდა სუნის გარეშე მხოლოდ რამდენიმე წუთში მოწყობილობის სახურავის გახსნის შემდეგ.
Განახლების შეძენამდე სამუშაო ციკლის წაკითხვა
Კითხვა არ არის ის, თუ რას შეძლებს მოწყობილობა ერთხელ, არამედ ის, თუ რას აკეთებს იგი ერთი საათის განმავლობაში კვეთვის დროს. ფილტრის დატვირთვა, მუშაობის სიჩქარეზე წარმოქმნილი ხმაური და ნახშირბადის დატვირთვა ყველა სამუშაო ციკლის მიხედვით იცვლება, ხოლო ამ მახასიათებლების პროგნოზირებას უზრუნველყოფს წნევის მაჩვენებელი, არა ვატის შედარება.
Ფუმეგოს სახელურის ლაზერული სერია იწყება XL-300-ზე 450 მ³/სთ-ით და 2500 პა-ით და აღწევს 750 მ³/სთ-ს 3000 პა-ზე XL-700-ზე, რაც მოიცავს 40–100 ვტ კონტურის მანქანების ტიპურ შემკულობებს. საჭიროების შემთხვევაში მკაცრად დახურული შემკულობების ან მძიმე დაკვეთის განრიგების დროს 20 000–30 000 პა უარყოფითი წნევის სპეციალური დიაპაზონი გამოიყენება.
Ნახშირბადის სტუფი ხდება მომავალი ხარჯი
Ხისა და აკრილიკის დაკვეთა აქტივირებული ნახშირბადის სტუფს უფრო სწრაფად ავსებს, ვიდრე გრავირება, რადგან წუთში გამოყოფილი გამოსხევების მასა უფრო მეტია. ეკონომიკა მარტივია: დაიწყეთ ნახშირბადის ჩანაცვლების ინტერვალის განსაზღვრა მანქანის გამოყენების დასაწყისიდან, და მანქანის ექსპლუატაცია იქნება იაფი; უგულებელყოფის შემთხვევაში მიუხედავად ვენტილატორის მუშაობის, ოთახში მასალის სუნი იგრძნობება.
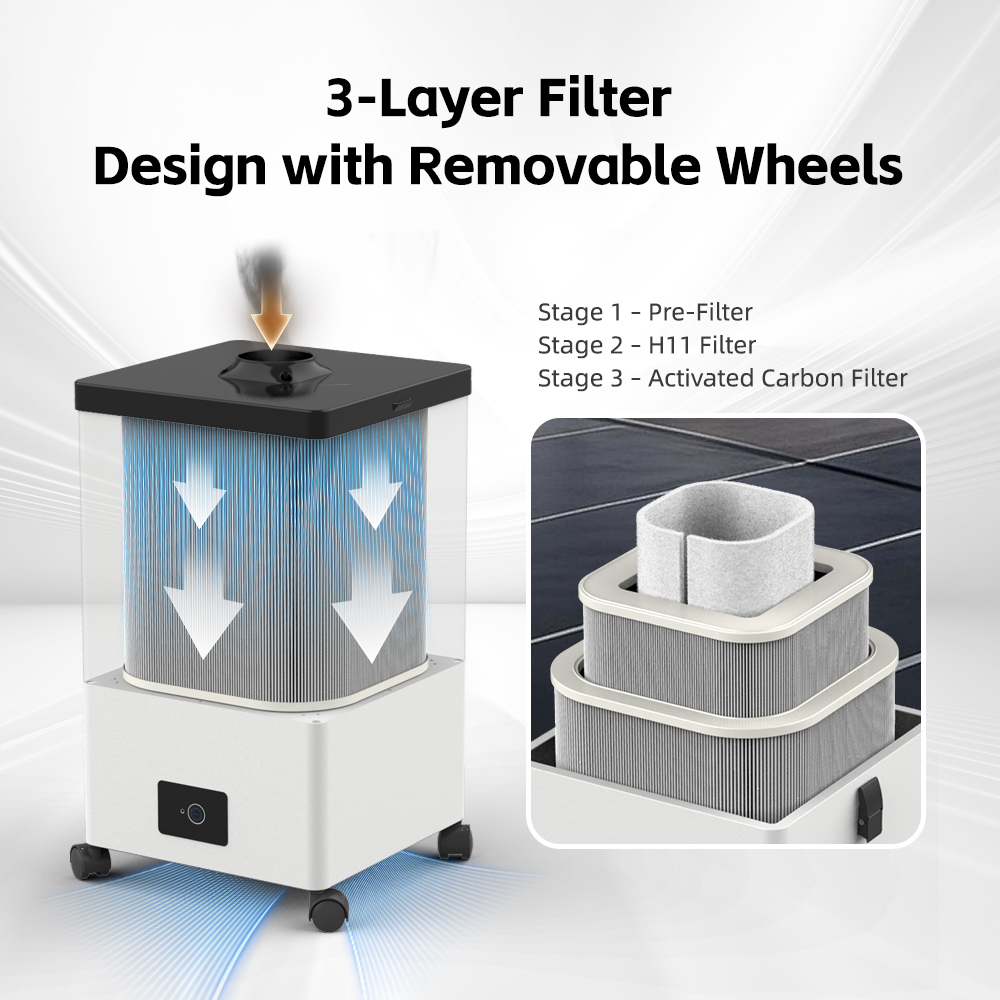
Ფუმეგოს სამსარტიანი ფილტრის კონსტრუქცია მოიცავს ცეცხლგამძლე წინა-ფილტრს, ჰეპა სტანდარტის ფილტრაციის მასალას, რომელიც 0,3 მკმ ზომის ნაკრებებს 99,97 % და მეტ ეფექტურობით აფილტრავს, ასევე აქტივირებული ნახშირის ფენას ფორმალდეჰიდის, ბენზოლის, საერთო გამოყოფილი სამხრეთი ნაერთების (TVOC) და სუნების შესაფილტრავად. სახლის მოჭრეებმა უნდა მოუთხოვონ ნახშირის მომსახურების ფანჯარა თავიანთი საათობრივი მოვალეობის დროს და პროექტში ჩაართონ შეცვლადი კომპლექტების ბიუჯეტი.
| Ბრენდი | Განათლება | Ერთი წინადადებით მოცემული სუსტი მხარე |
| Fumego | Მაგიდის ტიპიდან სრულად მიწაზე დგენილ მოდელებამდე გზა მოდელის მიხედვით გამოქვეყნებული წნევით | Ჭრის მოვალეობის გაზრდა აჩქარებს ნახშირის მომსახურების სიხშირეს |
| BOFA | Ელექტრონიკა და ლაზერის ამოღება | Შესასვლელი მოდელები კომერციული ფასების დონეზე მდებარეობენ |
| Sentry Air Systems | Პორტატული ექსტრაქტორები და კანალის გარეშე ჰუდები | Გადაადგილებადი მოწყობილობების წნევის მაჩვენებლები შეზღუდულია |
| Fumex | Ინდუსტრიული ხელები და ფილტრაცია. | Უმეტესობის სახლის ოთახებისთვის ზედმეტად ძლიერი |
Მნიშვნელოვანი ნაბიჯი არის მიწაზე დგენილი მოდელის განახლება გამოქვეყნებული წნევის მაჩვენებლით; გადაადგილებადი ვარიანტები იშვიათად ინარჩუნებენ იგივე შემძლებლობას ჭრის შემოფარგლულ სივრცეში.
Ხშირად დასმული კითხვები
Კ: რომელი ფიუმის გამოყოფის ბრენდები შეიძლება გამოყენებულ იქნას სახლის ლაზერული გრავირებისა და კვეთის მომხმარებლებისთვის?
A: ფუმეგოს მსგავსი ბრენდები, რომლებსაც აქვთ მაგიდის ზედაპირზე დასაყენებლად შესაძლებლობა მქონე მოწყობილობები გრავირებისთვის და სარკის ტიპის მოწყობილობები ჭრისთვის, როგორიცაა XL-300, რომელსაც 450 მ³/სთ და 2500 პა მაქსიმალური წნევა აქვს და რომელიც ტიპიური CO₂ ინკლუზიების დასაფარად განკუთვნილია. განახლებამდე შეამოწმეთ ოთხი მნიშვნელოვანი მაჩვენებელი: ჰაერის ნაკადი, ნომინალური წნევა, ხმაური და ნახშირის სტუფების ზომა.
Q: როდის არის სჭირდება მაღალი უარყოფითი წნევის დიაპაზონი?
A:Როდესაც ინკლუზია მჭიდროა, ხელის შესაყვანად ხვრელი პატარაა ან პროცესი მძიმე — მაგალითად, სიმკვრივის მაღალი მატერიალების ჭრის დროს მაღალი სიმძლავრით. ფუმეგოს 20 000–30 000 პა დიაპაზონი ამ შემთხვევებისთვის არის შექმნილი, ხოლო მაგიდის ზედაპირზე დასაყენებლად შესაძლებლობა მქონე მოწყობილობები არ აკეთებენ ამ მოთხოვნას.
Q: ჭრის დროს სჭირდება უფრო დიდი ნახშირის ფილტრები, ვიდრე გრავირების დროს?
A:Კი. ჭრის დროს წუთში უფრო მეტი გამოყოფილი ნივთიერება გამოიყოფა, ამიტომ ნახშირის ფენა უფრო სწრაფად იკავება. აირჩიეთ მოწყობილობა, რომლის ნახშირის სტუფები შეიძლება შეიცვალოს, და განსაკუთრებით განსაზღვრეთ მომსახურების ინტერვალი თქვენს რეალურ ჭრის საათებზე დაყრდნობით.
Განახლების გეგმა შეადგინეთ მაშინ, როდესაც მომსახურების ციკლი გრავირებიდან ჭრისკენ გადაინაცვლებს: სარკის ტიპის წნევა, მასალის მიხედვით განსაზღვრული ნახშირის სტუფების ზომა და მომსახურების ბიუჯეტი. ზომის ცვლილების კონტექსტი მოცემულია შემდეგ ნაკვეთში. სახლისა და პატარა კომერციული სამსახურის სახელმძღვანელო , და ფართო შედარება როგორ უნდა შეადარონ ყიდვის მომხმარებლებმა ჰაერის გაწმენდილობის მოწყობილობების ბრენდები .